


پاسخ کوتاه: آلیاژ را با بار، دیوار و حجم مطابقت دهید
برای قطعهای که کوچک، از نظر هندسی پیچیده، از نظر ابعاد محکم است و در حجم بالا تولید میشود، ریختهگری روی معمولاً کمترین هزینه کل و مقرون به صرفهترین پنجره فرآیند را به همراه دارد. برای قطعاتی که بزرگ، حساس به وزن، ساختاری یا در معرض دمای بالا هستند، ریخته گری آلومینیوم معمولاً نقطه شروع مطمئن تر است. این پاسخ عملی قبل از باز شدن هر برگه اطلاعات آلیاژی است.
دلیل آن این نیست که یک فلز به طور کلی بهتر است. روی و آلومینیوم در دو طرف مختلف تولید یکسانی قرار دارند: روی در دماهای متوسط متراکم، سیال و از نظر ابعادی پایدار است. آلومینیوم سبک، در واحد جرم قوی است و برای پاکت های بزرگتر و دمای سرویس بالاتر مناسب تر است. انتخاب صحیح بستگی به این دارد که کدام یک از آن تفاوت ها عملکرد، ظاهر و هزینه قطعه شما را کنترل می کند.
- ابتدا روی را انتخاب کنید زمانی که: این قطعه تقریباً کمتر از 1 کیلوگرم است، دارای دیواره های نازک است، به جزئیات دقیق نیاز دارد، به تحمل سختی در قالب ریخته گری نیاز دارد، آبکاری یا رنگ آمیزی خواهد شد و در حجم بالا اجرا می شود.
- ابتدا آلومینیوم را زمانی انتخاب کنید که: قطعه بزرگ است، کاهش وزن اهمیت دارد، دمای سرویس بالای 100 درجه سانتیگراد تا 120 درجه سانتیگراد است، قطعه دارای بار ساختاری است، یا حجم تولید متوسط تا کم است.
- قبل از انجام یک مدل هزینه اجرا کنید: قیمت مواد روی به ازای هر کیلوگرم بیشتر است، اما دمای ذوب پایین تر، چرخه های سریع تر، عمر ابزار بیشتر و کاهش ماشینکاری می تواند قطعه روی تمام شده را ارزان تر کند.
- تنها با استحکام کششی انتخاب نکنید: ضخامت بخش، کشش، سوراخ های هسته، صافی، قرار گرفتن در معرض خوردگی، و روش تکمیل اغلب آلیاژ را بیشتر از حداقل استحکام نهایی تعیین می کند.
یک راه مفید برای خواندن این مقاله این است که آن را به عنوان یک مسیر انتخابی در نظر بگیرید، نه یک مسابقه فلز در مقابل فلز. با حالت شکست و تحمل ترسیم شروع کنید. سپس وزن، ضخامت دیواره، دما، خوردگی و حجم سالانه را بررسی کنید. انتخاب آلیاژ معمولاً زمانی آشکار می شود که آن پنج ورودی ثابت شوند.
آلیاژهای ریخته گری روی و آلومینیوم در واقع چیست؟
آلیاژهای ریخته گری روی
بیشتر ریختهگریهای روی تجاری از آلیاژهای Zamak 3، Zamak 5 یا سری ZA مانند ZA-8 و ZA-12 استفاده میکنند. زاماک 3 یک درجه معمولی عمومی است زیرا به راحتی ریخته می شود، ابعاد را به خوبی حفظ می کند و آبکاری و رنگ آمیزی را تمیز می کند. زاماک 5 مس را برای استحکام و سختی بالاتر، با یک تعادل متوسط در ثبات ابعادی و رفتار خوردگی اضافه می کند. ZA-8 و ZA-12 به سمت استحکام بالاتر و عملکرد بهتر یاتاقان و سایش حرکت می کنند، اما آنها کنترل فرآیند سخت تری را می طلبند و در کارهای تزئینی دیوار نازک کمتر رایج هستند.
آلیاژهای روی در حدود 380 درجه سانتیگراد تا 420 درجه سانتیگراد بسته به درجه ذوب می شوند. این نقطه ذوب پایین امکان ریخته گری در محفظه داغ را فراهم می کند، جایی که سیستم تزریق در مذاب غوطه ور می شود. پردازش محفظه گرم چرخه های سریع، شوک حرارتی کم به ابزار و بازتولید عالی ویژگی های خوب می دهد. همان خاصیتی که روی ریختهگری را آسان میکند، آن را سنگین میکند: چگالی آلیاژ روی حدود 6.6 گرم در سانتیمتر مکعب است، در حالی که برای آلومینیوم حدود 2.7 گرم در سانتیمتر مکعب است.
آلیاژهای ریخته گری آلومینیوم
ریخته گری آلومینیوم تحت سلطه A380 و A383 در آمریکای شمالی، ADC12 در آسیا، و گریدهایی مانند 413 و 518 در مواقعی که به شکلپذیری، سفتی فشار یا مقاومت در برابر خوردگی بالاتر نیاز است. A380 اسب کاری است: ریخته گری خوب، استحکام متوسط، هدایت حرارتی مفید و در دسترس بودن گسترده. A383 سیالیت را برای دیوارهای نازک و هندسه پیچیده بهبود می بخشد. ADC12 یکی از بستگان نزدیک A383 است و به طور گسترده در برنامه های صادراتی استفاده می شود. نمرات با منیزیم بیشتر یا آهن کمتر می توانند شکل پذیری و پرداخت را بهبود بخشند، اما ممکن است عمر قالب را کاهش دهند یا به کنترل مذاب دقیق تری نیاز داشته باشند.
آلومینیوم در دمای 660 درجه سانتیگراد ذوب می شود، بنابراین معمولاً در دستگاه محفظه سرد ریخته می شود. این فلز به صورت بشقاب ریخته می شود یا به داخل آستین گلوله می ریزد، سپس به قالب تزریق می شود. پردازش محفظه سرد برای قطعات بزرگتر و وزن های بالاتر مناسب است، اما زمان چرخه طولانی تر است و قالب خستگی حرارتی بیشتری نسبت به کار با اتاق داغ روی می بیند. برای بررسی عمیق تر درجه به درجه، این راهنمای به بهترین آلیاژ آلومینیوم برای ریخته گری دایکاست یک همراه مفید برای مراحل انتخاب زیر است.
مقایسه کنار هم: ریخته گری روی در مقابل آلومینیوم
| عامل انتخاب | ریخته گری روی | ریخته گری آلومینیوم |
|---|---|---|
| تراکم | حدود 6.6 گرم بر سانتی متر مکعب؛ تقریبا 2.4 برابر سنگین تر از آلومینیوم برای همان حجم | حدود 2.7 گرم بر سانتی متر مکعب؛ زمانی ترجیح داده می شود که کاهش جرم منجر به طراحی شود |
| فرآیند معمولی | ریخته گری اتاق داغ برای اکثر گریدهای زاماک | ریخته گری با اتاق سرد |
| ضخامت دیوار | اغلب 0.5 میلی متر تا 1.0 میلی متر، با طراحی دقیق ابزار برای ویژگی های محلی نازک تر | اغلب 1.0 میلی متر تا 1.5 میلی متر، با بخش های ضخیم تر که طول جریان طولانی است |
| تحمل به عنوان بازیگر | عالی برای قطعات کوچک و دقیق؛ انقباض کم و ابعاد پایدار | قطعات خوب، اما بزرگتر و مسیرهای جریان طولانی تر نیاز به بررسی تحمل بیشتری دارند |
| استحکام و سفتی | مقاومت فشاری بالا و مقاومت در برابر سایش خوب؛ برای قدرتش سنگینه | نسبت قدرت به وزن بهتر؛ مناسب برای قطعات ساختاری و بزرگ |
| سرویس با دمای بالا | به طور کلی محدود؛ خزش و کاهش قدرت در دمای تقریباً 100 تا 120 درجه سانتیگراد مهم می شود | نگهداری بهتر در دمای بالا؛ آلیاژ و چرخه کار هنوز مهم هستند |
| خوردگی و پایان | در بسیاری از محیط ها به آبکاری، رنگ آمیزی یا پوشش تبدیلی نیاز دارد. آبکاری را خیلی خوب می گیرد | یک لایه اکسید طبیعی را تشکیل می دهد. آندایزینگ، رنگ آمیزی و پوشش تبدیلی رایج هستند |
| عمر و چرخه ابزار | دمای ذوب پایین تر، چرخه های سریع تر، به طور کلی عمر قالب طولانی تر | بار حرارتی بالاتر، چرخههای کندتر، نگهداری قالب سختتر است |
| بهترین تناسب | قطعات کوچک، پیچیده، با حجم بالا، ابعاد محکم، تزئینی یا آبکاری شده | قطعات بزرگ، سبک، ساختاری، در معرض دما یا با حجم متوسط |
وزن و قدرت: جایی که اعداد طراحی را تغییر می دهند
وزن قابل مشاهده ترین تفاوت است، اما تنها نیست. یک قسمت روی و یک قسمت آلومینیومی می توانند پوشش یکسانی داشته باشند و همچنان رفتار متفاوتی داشته باشند زیرا روی بسیار متراکم تر است. اگر طراحی حجم محور باشد، روی سنگین تر خواهد شد. اگر نقشه به صورت انبوه باشد، آلومینیوم معمولاً قبل از اینکه محاسبه قدرت کامل شود برنده می شود.
جرم نسبی برای همان حجم قطعه، شاخص روی 100 است. جرم واقعی به آلیاژ و طراحی دیوار بستگی دارد.
مقایسه قدرت نیاز به دقت بیشتری دارد. آلیاژهای روی مانند Zamak 5 و ZA-8 دارای استحکام فشاری بالا، مقاومت در برابر سایش خوب و خواص باربری مفید هستند. آنها اغلب برای چرخ دنده ها، محفظه ها، براکت ها و قطعات ساختاری کوچکی که سایش تماس را مشاهده می کنند یا نیاز به نگه داشتن نخ دارند، انتخاب می شوند. آلیاژهای آلومینیومی مانند A380 و ADC12 نسبت استحکام به وزن بهتری را ارائه میدهند که در براکتهای خودرو، محفظه موتور، محفظه ابزار و قاب تجهیزات که کاهش جرم هدف طراحی است، اهمیت دارد.
سوال عملی این نیست که "کدام فلز قوی تر است؟" این است که "کدام فلز سفتی و ضریب ایمنی لازم را در جرم مجاز و ضخامت دیواره می دهد؟" یک دیوار نازک روی می تواند بسیار سفت باشد زیرا روی دارای مدول بالایی است، اما همان دیوار ممکن است برای یک قطعه دستی یا روی وسیله نقلیه بسیار سنگین باشد. یک دیوار آلومینیومی نازک می تواند سبک باشد، اما ممکن است بیشتر منحرف شود یا نیاز به دنده هایی داشته باشد که ابزار را پیچیده می کند. به همین دلیل است که انتخاب آلیاژ باید در کنار محاسبات ساختاری قرار گیرد نه بعد از آن.
 قطعات صنعتی ریخته گری آلیاژ آلومینیوم با استحکام بالا قطعات آلومینیومی دایکاست سفارشی و ماشینکاری CNC برای سازه های باربر که تعادل بین استحکام به وزن و عملیات سطح اختیاری را برای استفاده صنعتی بادوام ارائه می دهند. مشاهده محصول →
ضخامت دیوار، جریان، و ریخته گری
روی فلزی است که برای دیوارهای نازک و جزییات ظریف بخشنده تر است. نقطه ذوب پایین و سیالیت بالا به فلز اجازه می دهد تا قبل از یخ زدن، بخش های طولانی و باریک را پر کند. در تولید، قطعات روی اغلب با دیوارهایی در حدود 0.5 میلیمتر تا 1.0 میلیمتر اجرا میشوند و ویژگیهای محلی میتوانند با ابزاری خوش ساخت و فرآیندی پایدار نازکتر شوند. به همین دلیل است که روی در اجزای دقیق کوچک، سخت افزارهای تزئینی، محفظه های الکتریکی و قطعات با حروف ظریف یا الزامات آرایشی دقیق رایج است.
ریخته گری آلومینیوم سخت نیست، اما از ابزار و فرآیند بیشتر می خواهد. محدوده شروع عملی 1.0 میلی متر تا 1.5 میلی متر برای دیوارهای عمومی، با بخش های ضخیم تر در دروازه ها و در طول جریان طولانی است. دیوارهای آلومینیومی نازک را می توان تولید کرد، اما پنجره باریک می شود: دمای فلز، دمای قالب، سرعت تزریق و هواگیری همگی باید کنترل شوند. اگر قطعه دارای دنده های عمیق، باس های جدا شده یا مسیرهای جریان طولانی باشد، طراح ابزار ممکن است نیاز به اضافه کردن سرریز، رانر یا ضخیم شدن موضعی داشته باشد.
این تفاوت بر بررسی نقاشی تأثیر می گذارد. یک قطعه روی اغلب می تواند یک شکل فشرده و یکپارچه را با حداقل ماشین کاری حفظ کند. یک قطعه آلومینیومی ممکن است به دیواری کمی ضخیمتر، فیلههای سخاوتمندانهتر یا تغییر در محل دروازه برای جلوگیری از بسته شدن سرد و تخلخل نیاز داشته باشد. هیچ یک از این نتایج نقص در آلیاژ نیست. این یک تفاوت در فیزیک فرآیند است. هرچه آلیاژ زودتر ثابت شود، طراحی ابزار حول رفتار جریان صحیح آسان تر است.
تحمل، صافی و ماشینکاری
ریخته گری روی اغلب زمانی انتخاب می شود که قسمت ریخته گری باید ابعاد محکمی را بدون ماشینکاری گسترده داشته باشد. دمای پایینتر ریختهگری انقباض حرارتی را کاهش میدهد و فرآیند محفظه داغ به خوبی از شات به شات تکرار میشود. برای قطعات کوچک با سوراخهای هستهدار، سطوح ریز و سطوح آرایشی، روی میتواند عملیات ثانویه و زمان بازرسی را کاهش دهد. این بدان معنا نیست که روی به طور خودکار دقیق تر است. این بدان معناست که وقتی هندسه قطعه کوچک و جزئی باشد، نگه داشتن فرآیند در یک نوار محکم آسان تر است.
ریخته گری آلومینیومی نیز می تواند تحمل سختی داشته باشد، اما اندازه قطعه و ضخامت دیواره تأثیر بیشتری دارد. ریختهگریهای آلومینیومی بزرگ ممکن است نیاز به عملیات صاف کردن، ماشینکاری در وجههای بحرانی یا یک طرح بازرسی مبتنی بر وسایل داشته باشند. صافی یک مثال رایج است. یک پوشش آلومینیومی نازک می تواند پس از بیرون ریختن یا در حین پیرایش، اعوجاج پیدا کند، در حالی که پوشش روی با همان شکل ممکن است صاف تر بماند، زیرا مواد سفت تر است و فرآیند خنک تر انجام می شود.
ثبات ابعادی
روی معمولاً دارای لبه برای قطعات کوچک و پیچیده با تلورانس های فشرده است. با افزایش اندازه قطعه و طول دیوار، آلومینیوم نیاز به بررسی بیشتری دارد.
کمک هزینه ماشینکاری
روی اغلب تمیز ماشین می شود و می تواند نخ ها را به خوبی نگه دارد. آلومینیوم نیز قابل ماشینکاری است، اما اگر تغذیه و سرعت کنترل نشود، آلیاژهای صمغی می توانند روی ابزار جمع شوند.
خطر صافی
روکش های آلومینیومی نازک و براکت های بلند نیاز به برنامه ریزی ثابت دارند. قطعات روی کمتر در معرض اعوجاج حرارتی هستند، اما همچنان به بیرون ریختن و برش حساس هستند.
هزینه بازرسی
یک فرآیند پایدار می تواند نمونه برداری و کار مجدد را کاهش دهد. انتخاب آلیاژ باید با طرح کنترل بررسی شود، نه تنها با مدل سه بعدی.
برای تدارکات، نکته کلیدی جداسازی «به عنوان بازیگر» از «تمام شده» است. اگر رسم تلورانس محکمی را روی سطحی که به هر حال ماشینکاری میشود نشان میدهد، تصمیم آلیاژ نباید بر اساس آن تحمل باشد. اگر تلرانس روی سطحی باشد که هرگز بریده نمی شود، روی ممکن است عملیات را نجات دهد. این تمایز واحد می تواند رتبه بندی هزینه این دو آلیاژ را تغییر دهد.
خوردگی، آبکاری، و پوشش سطح
روی به طور طبیعی مانند آلومینیوم در برابر خوردگی مقاوم نیست. در اکثر محیطهای بیرونی یا مرطوب به یک پوشش محافظ نیاز دارد: آبکاری الکتریکی، پوشش پودری، رنگآمیزی یا پوشش تبدیلی. خبر خوب این است که ریخته گری روی آبکاری را بسیار خوب انجام می دهد. سطح را می توان با استانداردهای آرایشی بالا آماده کرد، و حمام آبکاری زمانی که فرآیند کنترل می شود با بستر روی سازگار است. به همین دلیل است که روی در سخت افزارهای تزئینی، تزئینات داخلی خودرو و بدنه های کوچکی که نیاز به پرداخت روشن یا رنگ شده دارند، رایج است.
آلومینیوم یک لایه نازک اکسید طبیعی تشکیل می دهد که مقاومت در برابر خوردگی اتمسفر را بهبود می بخشد. برای محیطهای سختتر، آنودایز، پوشش تبدیل یا سیستم رنگ مناسب هنوز مورد نیاز است. اگر ابزار و فرآیند کنترل نشود، ریختهگریهای آلومینیومی میتوانند تخلخل را در سطح نشان دهند و این تخلخل میتواند از طریق یک پوشش آرایشی تلگراف کند. آلیاژ، محل دروازه و دمای قالب همگی بر ظاهر نهایی تأثیر می گذارند.
اگر قطعه در معرض اسپری نمک، مواد شیمیایی تمیزکننده یا تراکم مکرر قرار گیرد، مشخصات پایان باید قبل از یخ زدن آلیاژ نوشته شود. یک قطعه روی با فرآیند آبکاری ضعیف می تواند سریعتر از یک قطعه آلومینیومی که به درستی تکمیل شده است خراب شود. یک قطعه آلومینیومی با منافذ سطح باز نیز می تواند در بازرسی آرایشی ناموفق باشد. انتخاب آلیاژ و انتخاب پایان مرتبط هستند. تلقی آنها به عنوان تصمیم های جداگانه اغلب باعث ایجاد دوباره کاری می شود.
برای قطعات صنعتی که به تعادل مقاومت در برابر خوردگی و ریخته گری نیاز دارند، ریخته گری های آلیاژ آلومینیوم-روی مقاوم در برابر خوردگی نقطه مرجع مفیدی هستند. آنها نشان می دهند که چگونه می توان خانواده آلیاژی را برای خدمات سخت تنظیم کرد بدون اینکه مزایای اقتصادی ریخته گری را کنار بگذارد. این بررسی اجمالی از مزایای ریخته گری روی برای قطعات صنعتی هنگامی که آبکاری و مقاومت در برابر سایش بخشی از مورد تجاری است مفید است.
 ریخته گری سفارشی مقاوم در برابر خوردگی آلیاژ آلومینیوم-روی قطعات آلومینیومی-روی دایکاست سفارشی با رابط های ماشینکاری CNC، ترکیبی از فرم دهی سبک با مقاومت در برابر خوردگی برای تجهیزات صنعتی در سرویس های مرطوب یا خورنده خفیف. مشاهده محصول →
عملکرد حرارتی و خدمات در دمای بالا
دما یک دلیل رایج برای حرکت از روی به آلومینیوم است. آلیاژهای روی با افزایش دمای سرویس، استحکام و مقاومت در برابر خزش را از دست می دهند. در کار مداوم، بسیاری از قطعات روی در دمای اتاق و شرایط ملایم گرم راحت هستند، اما بالاتر از حدود 100 درجه سانتیگراد تا 120 درجه سانتیگراد، طراحی باید به دقت بررسی شود. یک براکت روی که بار را در دمای 20 درجه سانتیگراد نگه می دارد ممکن است به مرور زمان در دمای 120 درجه سانتیگراد شل شود یا منحرف شود. این یک موضوع زیبایی نیست. می تواند پیش بارگذاری، نیروی آب بندی یا تراز را تغییر دهد.
ریخته گری آلومینیومی در سرویس با دمای بالا عملکرد بهتری دارد، اما نامحدود نیست. A380 و ADC12 استحکام مفیدی را در دماهایی که مربوط به روی است حفظ میکنند و در محفظههای مجاور موتور، موتور و الکترونیک قدرت رایج هستند. آلیاژ، چرخه کار، و بار گیره هنوز نیاز به تایید دارند. زمانی که قطعه گرمای پایدار، چرخه حرارتی یا ترکیبی از گرما و لرزش را ببیند، ممکن است آلیاژ آلومینیوم با دمای بالا مشخص شود.
هدایت حرارتی نیز مهم است. آلومینیوم اغلب برای هیت سینک، محفظه موتور و محفظه های الکترونیکی انتخاب می شود زیرا گرما را پخش می کند. روی همچنین دارای رسانایی حرارتی خوبی است، اما محدودیتهای چگالی و دمایی آن معمولاً در زمانی که مدیریت گرما وظیفه اصلی است، آلومینیوم را به انتخاب بهتری تبدیل میکند. اگر قطعه پوششی بدون مسیر گرما باشد، استدلال حرارتی ممکن است نامربوط باشد. اگر قطعه محفظه ای است که گرما را از PCB می برد، انتخاب آلیاژ باید با یک مدل حرارتی بررسی شود، نه یک مقدار بروشور.
عمر ابزار، زمان چرخه و هزینه قطعه
روی اغلب در هر قطعه تمام شده ارزانتر است، حتی اگر آلیاژ روی به ازای هر کیلوگرم قیمت بیشتری دارد. دلیل آن اقتصاد فرآیند است. ریختهگری روی محفظه داغ در دمای مذاب پایینتری اجرا میشود که باعث کاهش شوک حرارتی به قالب میشود. زمان چرخه کوتاه تر است و قالب اغلب طولانی تر است. برای بخش کوچکی در حجم بالا، این تفاوت ها می توانند از قیمت مواد بیشتر باشند. همچنین ممکن است این قطعه به ماشینکاری کمتری نیاز داشته باشد زیرا جزئیات ریخته گری به شکل نهایی نزدیکتر است.
آلومینیوم مشخصات هزینه متفاوتی دارد. مواد اولیه معمولاً به ازای هر کیلوگرم ارزانتر است و چگالی کمتر به معنای جرم کمتر در هر قطعه است. اما فرآیند محفظه سرد کندتر است، قالب بار حرارتی بیشتری را مشاهده می کند، و ممکن است هزینه ماشینکاری بیشتر باشد. برای بخش بزرگی در حجم متوسط، آلومینیوم همچنان میتواند مسیر کمهزینهتری باشد، زیرا نسخه روی بسیار سنگین است و به وزن شات بسیار زیادی نیاز دارد. بنابراین هزینه تابعی از اندازه و حجم قطعه است، نه یک قانون ثابت.
قیمت مواد
آلیاژ روی usually costs more per kilogram. Aluminum alloy usually costs less per kilogram, but the finished part mass is lower, so the comparison must be per part.
زمان چرخه
چرخههای اتاق داغ روی معمولاً سریعتر هستند. چرخه های محفظه سرد آلومینیوم طولانی تر و حساس تر به اندازه قطعه و ضخامت دیواره هستند.
عمر ابزار
دمای ذوب روی پایین به طور کلی خستگی حرارتی را کاهش می دهد. قالب های آلومینیومی ممکن است به تعمیر و نگهداری مکرر نیاز داشته باشند، به ویژه در مقاطع ضخیم و وزنه های بالا.
عملیات ثانویه
روی میتواند ماشینکاری و سوراخزدایی را در قطعات کوچک با جزئیات کاهش دهد. آلومینیوم ممکن است نیاز به صاف کردن، ماشینکاری یا کار ثابت روی قطعات بزرگ نازک داشته باشد.
یک مقایسه هزینه قابل اعتماد باید شامل قالب، نرخ ساعت ماشین، وزن شلیک، بازده، هزینه تکمیل، نرخ ضایعات و طرح بازرسی باشد. مظنه ای که فقط قیمت فلز را به ازای هر کیلوگرم مقایسه می کند، مقایسه هزینه قطعه نیست. این مقایسه مواد خام است که اغلب تعداد کمتری است.
یک چارچوب تصمیم عملی برای بخش شما
وقتی نقشه هنوز باز است از دنباله زیر استفاده کنید. از اشتباه رایج انتخاب اول آلیاژ و سپس مجبور کردن طرح به تناسب فرآیند جلوگیری می کند.
- تابع اصلی را تعریف کنید. آیا این قطعه حامل بار است، سیال را آب بندی می کند، گرما را از بین می برد، لوازم الکترونیکی را محافظت می کند یا سطحی آرایشی را فراهم می کند؟ پاسخ حالت شکست بحرانی را تعیین می کند.
- جرم و پاکت را بررسی کنید. اگر قطعه بزرگ یا حساس به وزن است، از آلومینیوم شروع کنید. اگر کوچک و مبتنی بر جزئیات است، با روی شروع کنید.
- ضخامت دیوار و طول جریان را بررسی کنید. بخش های نازک، طولانی و پیچیده به نفع روی است. بخش های ضخیم، بزرگ و ساختاری به نفع آلومینیوم است.
- دمای سرویس را تنظیم کنید. روی در دمای تقریباً 100 تا 120 درجه سانتیگراد، نیاز به بررسی دقیق خزش دارد. آلومینیوم معمولا نقطه شروع امن تر است.
- پایان و قرار گرفتن در معرض خوردگی را تعریف کنید. اگر آبکاری مورد نیاز باشد، روی جذاب است. اگر آندایز کردن یا پوشش اکسید طبیعی مورد نیاز باشد، آلومینیوم جذاب است.
- حجم سالانه و عمر ابزار را تخمین بزنید. حجم زیاد با قطعات کوچک اغلب به نفع روی است. حجم متوسط با قطعات بزرگ اغلب به نفع آلومینیوم است.
- ساخت مدل هزینه شامل ماشینکاری، ضایعات، تکمیل، بازرسی و تدارکات. سپس قسمت تمام شده را مقایسه کنید نه شمش را.
| شرایط پروژه | روی بدون چربی | آلومینیوم بدون چربی |
|---|---|---|
| وزن قسمت زیر 1 کیلوگرم | تناسب قوی | ممکن است، اما هزینه را بررسی کنید |
| وزن قطعه بیش از 3 کیلوگرم | معمولا تناسب ضعیفی دارد | تناسب قوی |
| دیوار زیر 1.0 میلی متر | تناسب قوی | نیاز به بررسی دقیق دارد |
| سرویس مداوم بالای 120 درجه سانتیگراد | نیاز به بررسی خزنده دارد | تناسب قوی |
| آبکاری تزئینی | تناسب قوی | با آماده سازی مناسب امکان پذیر است |
| براکت سازه ای بزرگ | معمولا تناسب ضعیفی دارد | تناسب قوی |
| مسکن کوچک با حجم بالا | تناسب قوی | ممکن است، اما هزینه چرخه افزایش می یابد |
سناریوهای کاربردی: جایی که هر آلیاژ جایگاه خود را به دست می آورد
لوازم الکترونیکی خودرو و خودرو
آلومینیوم در ریخته گری خودرو رایج است زیرا کاهش جرم و عملکرد حرارتی اهمیت دارد. محفظههای موتور، محفظههای شارژ بیسیم، براکتها و روکشهای ساختاری اغلب از A380، ADC12 یا درجهای با کارایی بالاتر استفاده میکنند. روی هنوز هم در مکانیزمهای داخلی کوچک، چرخ دندهها و روکشهای روکشدار ظاهر میشود، جایی که مقاومت در برابر سایش و جزئیات ظریف مهمتر از وزن است. تصمیم باید با در نظر گرفتن محیط خودرو گرفته شود: لرزش، ضربه سنگ، پاشش نمک و دمای زیر کاپوت هر کدام می توانند انتخاب را در جهت متفاوتی سوق دهند.
محفظه های ابزار و کنترل
محفظههای ابزار اغلب به شکل پایدار، روکش تمیز و محافظ یا آببندی خوب نیاز دارند. روی می تواند یک انتخاب قوی برای محفظه های کوچک و پیچیده با دنده های ظریف و پوشش های محکم باشد. آلومینیوم اغلب برای محفظه های بزرگتر در فضای باز، وسایل الکترونیکی مولد گرما و قطعاتی که نیاز به آنودایز یا رابط نصب سبک وزن دارند، بهتر است. سبک محفظه باید از آلیاژ پیروی کند: یک محفظه روی می تواند دیوارهای نازک و باس های کوچک را ادغام کند. یک محفظه آلومینیومی ممکن است از دیوارهای ضخیم تر و یک زمین واشر متفاوت استفاده کند.
محفظه موتور و پمپ
محفظههای موتور معمولاً از آلومینیوم استفاده میکنند زیرا اتلاف گرما و وزن هر دو مهم هستند. محفظه موتور ضدآب ممکن است به دیوار ریختهگری فشار محکم، صفحه آببندی ماشینکاری شده و روکش مقاوم در برابر خوردگی نیاز داشته باشد. روی را می توان در اجزای موتور کوچکتر، روکش دنده و درپوش انتهایی استفاده کرد، اما بار حرارتی و چرخه کار مداوم باید بررسی شود. اگر محفظه یک مسیر گرما باشد، آلومینیوم معمولا انتخاب طبیعی تری است.
بدنه شیرهای کاهنده فشار و تسکین دهنده
بدنه سوپاپ ها به سفتی فشار، رزوه های پایدار، مقاومت در برابر خوردگی و گذرگاه داخلی تمیز نیاز دارند. ریختهگریهای آلومینیومی در محفظههای دریچههای کاهنده فشار، محفظههای شیرهای تسکیندهنده و بدنههای یکپارچه دریچهها رایج هستند، زیرا تعادل خوبی از قدرت، ماشینکاری و وزن ارائه میدهند. روی را می توان در اجزای شیر کوچکتر و قطعات سایش استفاده کرد، اما سیال، فشار و دما باید بررسی شوند. محفظه شیر کاهنده فشار آلومینیومی دایکاست نمونه مفیدی از این است که چگونه انتخاب آلیاژ از الزامات فشار و خدمات پیروی می کند، نه برعکس.
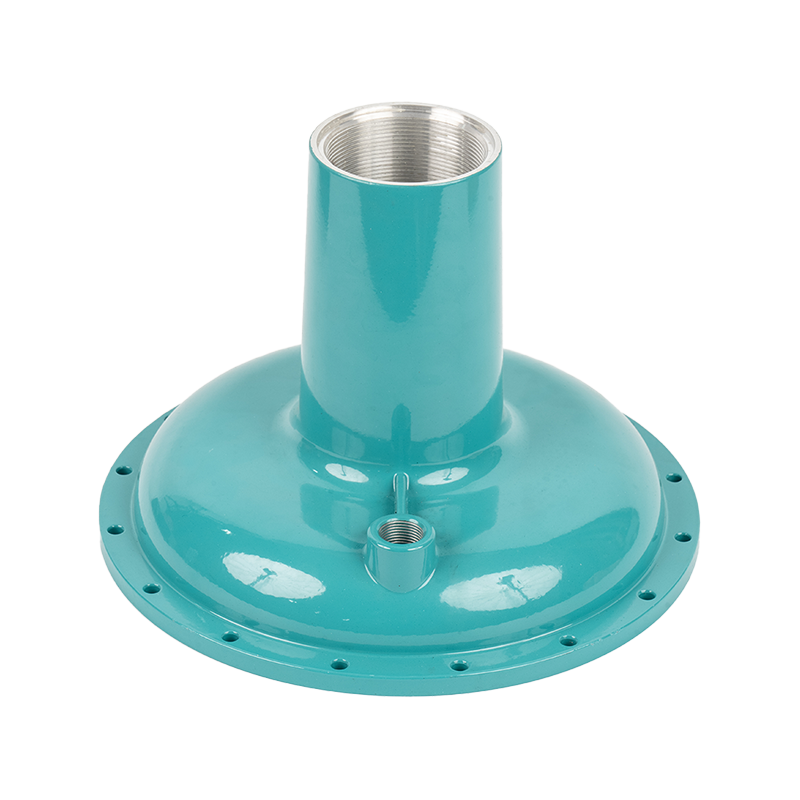 محفظه شیرهای کاهنده فشار آلومینیوم دایکاست محفظه شیرهای دایکاست سفارشی با سطوح آب بندی با ماشینکاری CNC و سوراخ های رزوه ای، طراحی شده برای کنترل فشار پایدار و مونتاژ قابل اعتماد در سیستم های صنعتی. مشاهده محصول →
قطعات تجهیزات صنعتی
پوشش های تجهیزات، براکت ها، اتصالات، صفحات نصب و قطعات ساختاری غیر استاندارد اغلب در وسط تصمیم قرار می گیرند. روی برای قطعات کوچک و جزئی که نیاز به مقاومت در برابر سایش و حداقل ماشین کاری دارند، جذاب است. آلومینیوم برای روکش ها، قاب ها و قطعات بزرگتر که باید جابجا شوند یا در ارتفاع نصب شوند جذاب است. در هر دو مورد، نقشه باید طرح مبنا، رابط های بحرانی و کلاس پایان را نشان دهد. بدون این اطلاعات، بحث آلیاژ به حدس و گمان تبدیل می شود.
خطرات تدارکات و ترسیم جزئیاتی که آلیاژ را تعیین می کند
بسیاری از اختلافات آلیاژی در واقع کشمکش هستند. خریدار یک فرآیند را فرض میکند، تامینکننده فرآیند دیگری را نقلقول میکند و عدم تطابق تنها پس از قطع شدن ابزار ظاهر میشود. قبل از انتشار سفارش خرید، جزئیات زیر باید اصلاح شود.
- سطوح بحرانی در مقابل سطوح غیر بحرانی علامت گذاری کنید که کدام سطوح به صورت ریخته گری باقی می مانند و کدام یک ماشین کاری می شوند. این مرحله واحد اغلب رتبه بندی هزینه روی و آلومینیوم را تغییر می دهد.
- پیش نویس و فیله. روی اغلب میتواند از ابزاری با کشش کمتر آزاد شود، اما آلومینیوم همچنان به کشش کافی روی دیوارهای عمیق نیاز دارد. یک ویژگی پیش نویس صفر را در هیچ یک از فرآیندها مجبور نکنید.
- پذیرش تخلخل. مشخص کنید که آیا تخلخل روی یک سطح آب بندی، یک سطح آرایشی یا یک بخش ساختاری مجاز است یا خیر. انتخاب آلیاژ ممکن است ریسک را تغییر دهد، اما قانون پذیرش باید صریح باشد.
- صافی و صافی. قطعات آلومینیومی بزرگ ممکن است نیاز به یک مرحله صاف کردن داشته باشند. اگر جهش ناهموار باشد، قطعات روی نیز ممکن است دچار اعوجاج شوند. روش اندازه گیری را روی نقاشی قرار دهید.
- مشخصات پایان آبکاری، پوشش پودری، آنودایز و پوشش تبدیلی هر کدام نیازهای زیرلایه متفاوتی دارند. پایان نامه بدون استاندارد فرآیند یک مشخصات نیست.
- حجم و عمر ابزار. ابزاری که برای 20000 شات ساخته شده است با ابزاری که برای 500000 شات ساخته شده یکسان نیست. آلیاژ و مواد قالب باید با برنامه تولید مطابقت داشته باشند.
- طرح اعتبار سنجی چرخه دما، اسپری نمک، تست نشت و قابلیت ابعادی باید قبل از مقاله اول توافق شود. تصمیم آلیاژ تنها به خوبی شواهد پشت آن است.
یک تامین کننده با تجربه ریخته گری روی و آلومینیوم اغلب می تواند این خطرات را در مرحله قیمت گذاری اعلام کند. این با ارزش تر از قیمت قطعه پایین تر است که تغییر ابزار، تکمیل مجدد یا هزینه ماشینکاری را پنهان می کند. بهترین آلیاژ آلیاژی است که از بررسی نقشه، آزمایش ابزار و سطح شیب دار تولید بدون طراحی مجدد جان سالم به در ببرد.
سوالات متداول: روی در مقابل ریخته گری آلومینیوم
آیا ریخته گری روی قوی تر از ریخته گری آلومینیوم است؟
بستگی به مقایسه داره آلیاژهای روی مانند زاماک 5 و ZA-8 دارای استحکام فشاری بالا و مقاومت در برابر سایش خوبی هستند و می توانند در قطعات کوچک و سفت بسیار قوی باشند. آلیاژهای آلومینیوم نسبت مقاومت به وزن بهتری دارند و معمولاً برای قطعات ساختاری بزرگ انتخاب بهتری هستند. مقایسه مستقیم مقاومت بدون هندسه قطعه، مسیر بار و محدودیت جرم مفید نیست.
چرا ریخته گری روی اغلب برای قطعات کوچک ارزان تر است؟
روی در ماشینهای محفظه داغ در دمای مذاب پایینتر اجرا میشود، بنابراین چرخهها سریعتر هستند و عمر قالب اغلب طولانیتر است. جزئیات ریخته گری می تواند به اندازه کافی خوب باشد تا ماشین کاری را کاهش دهد. آلیاژ روی به ازای هر کیلوگرم هزینه بیشتری دارد، اما بخش تمام شده ممکن است همچنان هزینه کمتری داشته باشد زیرا این فرآیند برای کارهای کوچک، پیچیده و با حجم بالا کارآمدتر است.
آیا می توان از دایکستینگ روی در فضای باز استفاده کرد؟
بله، اما به طور معمول نیاز به پوشش محافظ دارند. آبکاری، پوشش پودری، رنگ آمیزی یا پوشش تبدیلی می تواند مقاومت در برابر خوردگی مورد نیاز را فراهم کند. شرایط قرار گرفتن در معرض، مواد شیمیایی تمیزکننده و عمر مورد انتظار باید قبل از انتخاب پایان بیان شود. یک قسمت روی بدون پوشش برای کاربرد مرطوب یا در معرض نمک انتخاب مناسبی نیست.
چه زمانی باید آلومینیوم را به روی انتخاب کنم؟
زمانی که قطعه بزرگ، حساس به وزن، ساختاری یا در معرض حرارت پایدار بالای 100 تا 120 درجه سانتیگراد است، آلومینیوم را انتخاب کنید. زمانی که قطعه نیاز به آندایز کردن، اتلاف گرما یا نسبت مقاومت به وزن بهتری داشته باشد، آلومینیوم انتخاب طبیعی تری است. اگر قطعه کوچک، پیچیده و با حجم بالا باشد، ابتدا روی باید ارزیابی شود.
آیا ضخامت دیوار تعیین کننده آلیاژ است؟
یکی از قوی ترین شاخص هاست. روی می تواند دیوارهای نازک تر و جزئیات ریزتر را راحت تر پر کند. آلومینیوم می تواند دیوارهای نازکی را بسازد، اما پنجره فرآیند باریک تر است و طراحی ابزار باید طول جریان را پشتیبانی کند. اگر نقشه دارای دیواره های 0.6 میلی متری در مسافت طولانی باشد، روی معمولاً نقطه شروع کم خطر است.
آیا می توان همان قطعه را در هر یک از آلیاژها ریخته گری کرد؟
گاهی، اما نه بدون تغییر. ضخامت دیوار، پیش نویس، محل دروازه، کمک هزینه انقباض، انبار ماشینکاری و پایان ممکن است نیاز به تغییر داشته باشند. تعویض مستقیم آلیاژ روی همان ابزار به ندرت راه حل تمیزی است. روش بهتر این است که قطعه را برای فرآیند انتخاب شده طراحی کنید و سپس هزینه و عملکرد نهایی را مقایسه کنید.


